Por qué falla un STL al imprimir, y cómo prepararlo para que no falle
Los fallos que vemos una y otra vez en los archivos que nos llegan, malla abierta, escala equivocada, paredes finas, voladizos, y qué hacer con cada uno antes de subirlo.
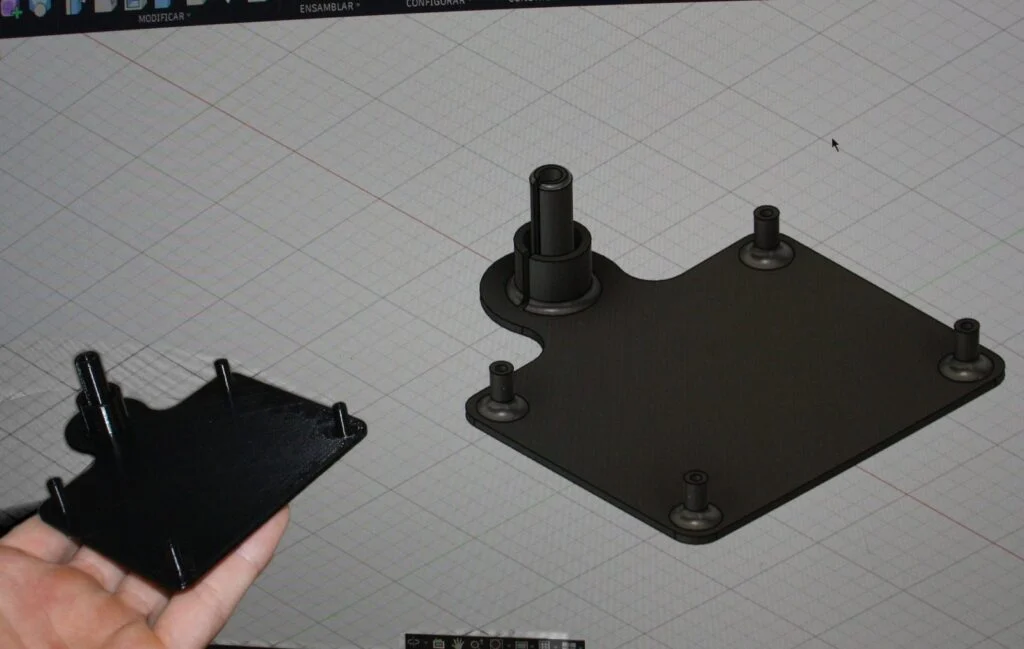
Un archivo puede verse perfecto en pantalla y ser imposible de imprimir. Nos pasa a diario: llega un STL bonito con un agujero en la malla, o de 3 centímetros cuando tenía que medir 30, o con una pared de dos décimas que ninguna boquilla puede hacer.
En corto: lo que más falla es una malla abierta, la escala equivocada, paredes de menos de 1 mm, voladizos sin apoyo y encajes sin holgura. Exporta en milímetros y revísalo; lo que se escape, lo miramos nosotros antes de imprimir.
La malla y la escala
Un STL es una piel de triángulos, y tiene que estar cerrada, sin agujeros ni bordes sueltos. Si no lo está, el programa que corta en capas se inventa el interior y salen paredes que faltan o una pieza que no se imprime. En Blender se ve con «Select Non Manifold»; Fusion lo avisa al exportar. Nosotros pasamos cada archivo por un reparador: si el agujero es pequeño lo cerramos, y si es grande te escribimos, porque reparar a ciegas puede cambiar la pieza.
La escala es el fallo más tonto y el más frecuente. Un STL no guarda unidades, guarda números: si tu programa trabajaba en pulgadas, llega 25 veces más pequeño; si en metros, mil veces más grande. Exporta en milímetros y dinos una medida de referencia, por ejemplo «el diámetro grande son 42 mm».
Paredes, voladizos y huecos
El filamento sale en hilos de 0,4 mm. Una pared de 0,3 no se puede hacer y una de 0,5 se rompe con mirarla: nada por debajo de 1 mm, y mejor 1,2 si la pieza trabaja. Lo mismo vale para un texto en relieve de medio milímetro, que desaparece. Para letras pequeñas, resina.
La impresora construye de abajo arriba. Lo que sobresale más de unos 45 grados necesita soporte, que luego se quita y deja marca. Un chaflán a 45° en lugar de un saliente recto lo evita, y a menudo basta con girar la pieza.
En resina, una pieza hueca y cerrada atrapa resina líquida: necesita al menos dos drenajes de 2 o 3 mm por abajo, y si faltan los abrimos nosotros donde menos se vean. Y dos piezas que encajan no pueden medir lo mismo: deja entre 0,2 y 0,3 mm de holgura por lado para un encaje que se mueve y 0,1 para uno a presión. Aquí está explicado.
Lo que revisamos nosotros
Al subir un archivo al visor ves el precio al momento, pero antes de imprimir lo revisa una persona: malla cerrada, escala, paredes y detalles por debajo del mínimo, la orientación para que la pieza sea fuerte donde toca y lleve los menos soportes, y los drenajes si es de resina. Si hay algo que no se arregla sin cambiar la pieza, te escribimos antes de fabricar. Nunca imprimimos un archivo sabiendo que va a salir mal, aunque esté pagado: preferimos devolverlo.
Y si el archivo no tiene arreglo, lo dibujamos nosotros a partir de una foto o un boceto, pensado desde el principio para imprimirse. Si dudas con el formato, aquí está qué mandar.
¿Lo subimos y lo miramos?
Sube el STL y ves el precio al momento. Antes de imprimir lo revisa una persona, y si algo no va, te escribimos.
Con una foto, te contestamos con el precio en menos de 48 horas. Sin compromiso.